Флуоропластови продукти
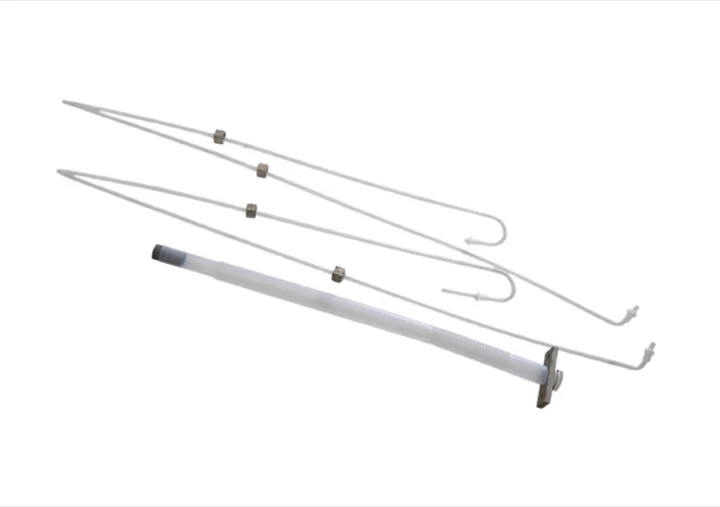
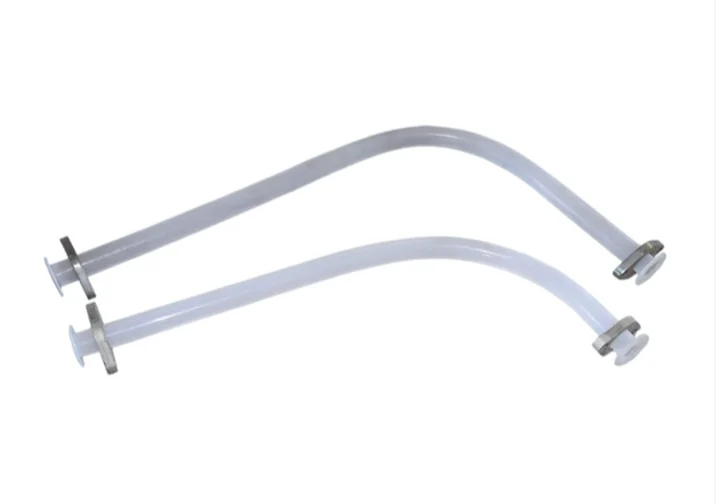
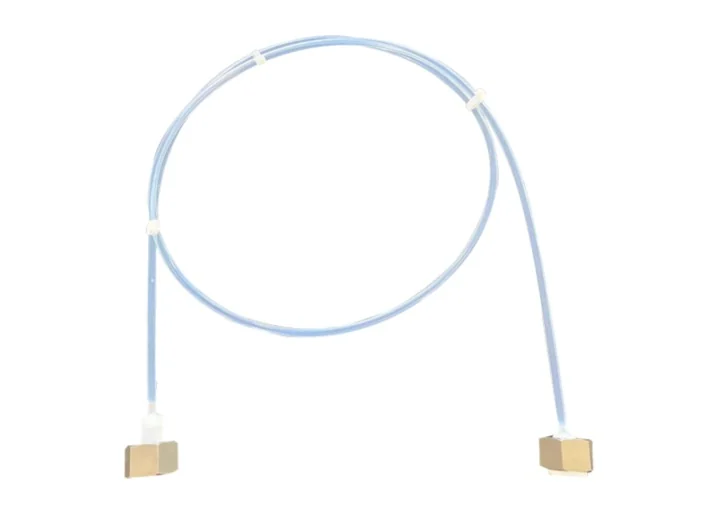
Локално производство на електролизни клетки, уплътнения за йонно-мембранни електролизьори и PTFE маркучни възли.
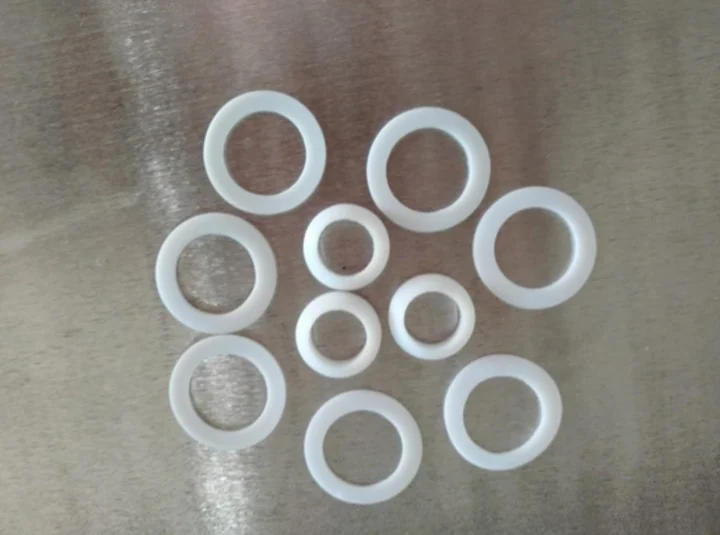
Индустриални уплътнения от каучук и флуоропласт, Електролизни клетки и уплътнителни продукти.
Галерия с продукти
Технологии и качество
Локално производство на електролизни клетки, уплътнения за йонно-мембранни електролизьори и PTFE маркучни възли.
Инженерна поддръжка от чертеж до стабилно серийно производство.
Система за качество и контролни записи за всяка партида.
Инженерна поддръжка от чертеж до стабилно серийно производство.
Флуоропластови продукти
Компресионното формоване на флуоропласти позволява изработка на плочи, пръти, втулки, ленти, уплътнителни пръстени, мембрани и детайли с метални вложки. Процесът включва предварително формоване, синтероване и охлаждане. Прахът PTFE се разпределя равномерно във формата и при стайна температура се пресова в плътна заготовка; после се нагрява над точката на топене и се охлажда. Някои флуоропласти се пресоват горещо, а PTFE обикновено студено. Степен на компресия 4-6, свиване 2.6-4.5%, прах 20-500 микрона, налягане 17-35 MPa; нужно е обезвъздушаване, а заготовка 100 mm се държи около 15 минути.
При синтероване скоростта на нагряване се контролира в диапазон 20-120°C на час, по-бавно за големи изделия. Суспензионната смола обикновено се синтерова при 370-380°C, дисперсионната при 360-370°C. По-високата температура увеличава свиването и порьозността, затова времето се контролира. Охлаждането обикновено е бавно, 15-25°C на час. Бързо охлаждане се използва само за листове под 5 mm или тънкостенни тръби. Някои изделия се отгряват при 100-120°C за 4-6 часа.
Мембраните PTFE се оформят чрез еднопосочно или многопосочно валцоване. След валцоване белият непрозрачен лист става полупрозрачен и кристален. При еднопосочно валцоване повторно нагрятият прозрачен лист минава бързо през два еднакви валца; съотношение 1.5-2.5, скорост около 20 rpm. При многопосочно валцоване синтерован и охладен лист се валцова в няколко посоки за намаляване на дебелината. Съотношение 2-2.5, температура на валците 150-200°C, парно налягане 0.5-0.9 MPa.
PFA е съполимер на тетрафлуороетилен и перфлуороалкил винилов етер, топимо обработваем материал тип PTFE. Обработката може да достигне 425°C, а разлагането е над 450°C, затова обичайният режим е 330-410°C. Влагопоглъщането е около 0.03%, обикновено не се суши. Вложките се подгряват до около 140°C. Зони на цилиндъра 200-210°C, 300-310°C и 350-410°C; дюза малко по-ниско; форма 140-230°C; налягане 40-90 MPa; умерена скорост; кратко задържане; охлаждане 40-150 секунди.
Поради свойствата на флуоропластите някои изделия изискват вторична обработка: рязане, заваряване, облицоване и раздуване. Рязането прилича на металообработка и използва струг, бормашина и ренде; заготовката трябва да престои 24 часа. Заваряването е горещо пресово или с прът горещ въздух. Горещото пресоване изисква специално приспособление, над 327°C и налягане. Облицовките PTFE и FEP защитават черни метални тръби от корозия.
Раздуването се използва за гофрирани тръби, термосвиваеми тръби и фолиа. За F46 може да се използва водно охлаждано вакуумно калибриране; коефициент 3-7, стопен конус 10-20 mm, форма 80-160°C, налягане 0.1-0.2 MPa, скорост 80-500 mm/min. Примери са мека направляваща лента PTFE, смеси с полистирен, полиимид или поли-п-хидроксибензоат, пълнители графит, молибденов дисулфид и бронз, стъкловлакнеста PTFE облицовка, PVDF пръстени, флуориран епоксид, перфлуороеластомери и перфлуорполиетерни греси.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.