Fluoroplastituotteet
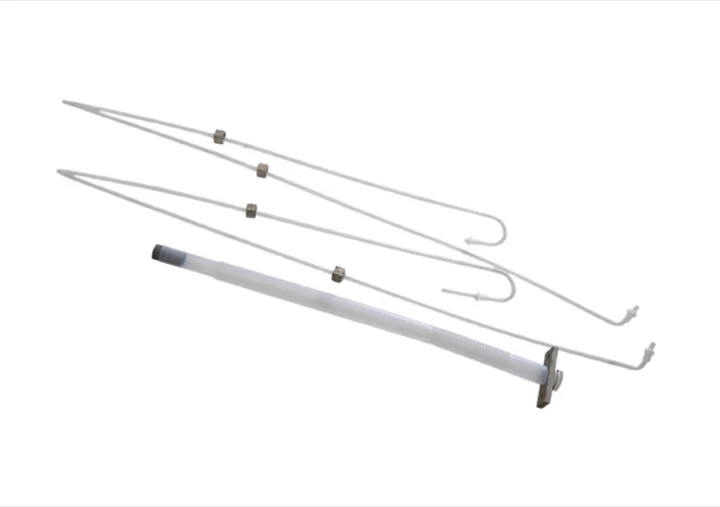
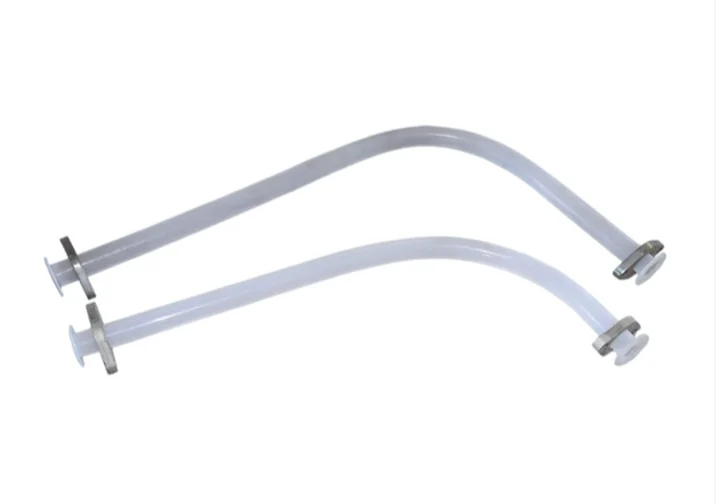
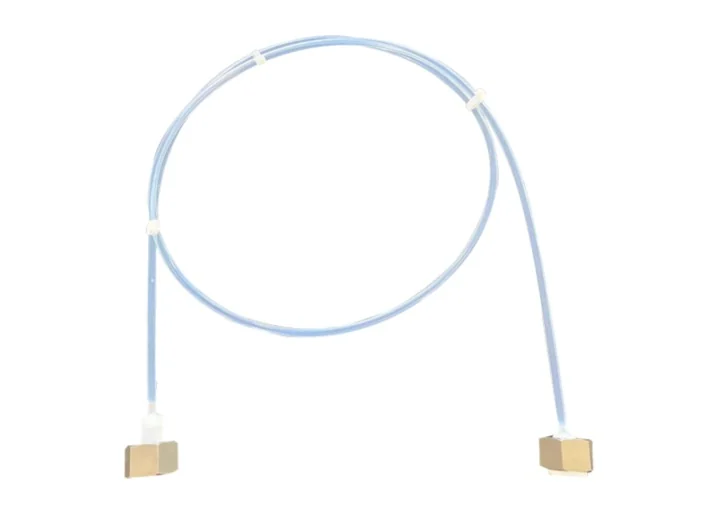
Paikallinen tuotanto elektrolyysikennoille, ionikalvoelektrolyyserien tiivisteille ja PTFE-letkukokoonpanoille.
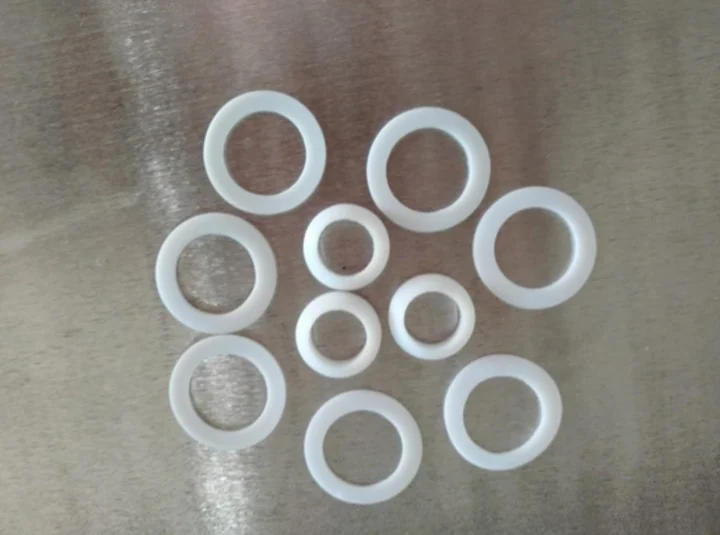
Teolliset kumi- ja fluoromuovitiivisteet, Elektrolyysikennot ja tiivistystuotteet.
Tuotegalleria
Teknologia ja laatu
Paikallinen tuotanto elektrolyysikennoille, ionikalvoelektrolyyserien tiivisteille ja PTFE-letkukokoonpanoille.
Tekninen tuki piirustuksista vakaaseen sarjatuotantoon.
Laatujärjestelmät ja tarkastuspöytäkirjat tukevat jokaista erää.
Tekninen tuki piirustuksista vakaaseen sarjatuotantoon.
Fluoroplastituotteet
Fluoroplastien puristusmuovauksella valmistetaan levyjä, tankoja, holkkeja, nauhoja, tiivisterenkaita, kalvoja ja metallisisäkkeellisiä osia. Prosessi sisältää esimuovauksen, sintrauksen ja jäähdytyksen. PTFE-jauhe jaetaan muottiin tasaisesti ja puristetaan huoneenlämmössä tiiviiksi aihioksi; sen jälkeen se kuumennetaan sulamispisteen yläpuolelle ja jäähdytetään. Osa fluoroplasteista puristetaan kuumamuotissa, PTFE yleensä kylmämuotissa. Puristussuhde on 4-6, kutistuma 2.6-4.5%, jauhe 20-500 mikronia, paine 17-35 MPa, ilmanpoisto vaaditaan ja 100 mm aihiota pidetään noin 15 minuuttia.
Sintrauksessa lämmitysnopeus on 20-120°C tunnissa ja suuret tuotteet lämmitetään hitaammin. Suspensiohartsi sintrataan yleensä 370-380°C:ssa, dispersiöhartsi 360-370°C:ssa. Korkeampi lämpötila lisää kutistumaa ja huokoisuutta, joten aika hallitaan. Jäähdytys on tavallisesti hidasta, 15-25°C tunnissa. Nopeaa jäähdytystä käytetään vain alle 5 mm levyille tai ohutseinäisille putkille. Osa tuotteista hehkutetaan 100-120°C:ssa 4-6 tuntia.
PTFE-kalvot muovataan yksi- tai monisuuntaisella valssauksella. Valssauksen jälkeen valkoinen läpinäkymätön levy muuttuu puoliläpinäkyväksi ja kiteiseksi. Yksisuuntaisessa valssauksessa uudelleen lämmitetty läpinäkyvä levy kulkee kahden samanlaisen telan läpi; suhde 1.5-2.5 ja nopeus noin 20 rpm. Monisuuntaisessa valssauksessa sintrattu ja jäähdytetty levy valssataan useaan suuntaan paksuuden vähentämiseksi. Suhde 2-2.5, telan lämpötila 150-200°C, höyrynpaine 0.5-0.9 MPa.
PFA on tetrafluorieteenin ja perfluorialkyylivinyylieetterin kopolymeeri, sulatyöstettävä PTFE-tyyppinen materiaali. Työstö voi ulottua 425°C:een, hajoaminen alkaa yli 450°C:ssa, ja normaali hallinta on 330-410°C. Kosteuden imeytyminen on noin 0.03%, joten kuivausta ei yleensä tarvita. Sisäkkeet esilämmitetään noin 140°C:een. Sylinterivyöhykkeet 200-210°C, 300-310°C ja 350-410°C; suutin hieman alempi; muotti 140-230°C; paine 40-90 MPa; nopeus maltillinen; jälkipaine lyhyt; jäähdytys 40-150 sekuntia.
Fluoroplastien ominaisuuksien vuoksi osa tuotteista tarvitsee jälkikäsittelyä: leikkausta, hitsausta, sisäpinnoitusta ja paisutusta. Leikkaus muistuttaa metallintyöstöä ja käyttää sorvia, porakonetta ja höylää; aihion tulee levätä 24 tuntia ennen leikkausta. Hitsaus tehdään kuumapuristuksella tai kuumailmasauvalla. Kuumapuristus vaatii erikoiskiinnittimen, yli 327°C ja paineen. Kuumailmasauva käyttää PFA-sauvaa. PTFE- ja FEP-pinnoitteet suojaavat rautametalliputkia korroosiolta.
Paisutuksella tehdään aallotettuja putkia, kutisteputkia ja kutistekalvoja. F46-putkille voidaan käyttää vesijäähdytteistä tyhjiökalibrointia; vetosuhde 3-7, sulakartio 10-20 mm, muotti 80-160°C, paine 0.1-0.2 MPa, nopeus 80-500 mm/min. Esimerkkejä ovat pehmeä PTFE-johdenauha, seokset polystyreenin, polyimidin tai poly-p-hydroksibentsoaatin kanssa, grafiitti-, molybdeenidisulfidi- ja pronssitäytteet, lasikuituvahvistettu PTFE-putkivuoraus, PVDF-renkaat, fluorattu epoksi, perfluorielastomeerit ja perfluoripolyeetterirasvat.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.