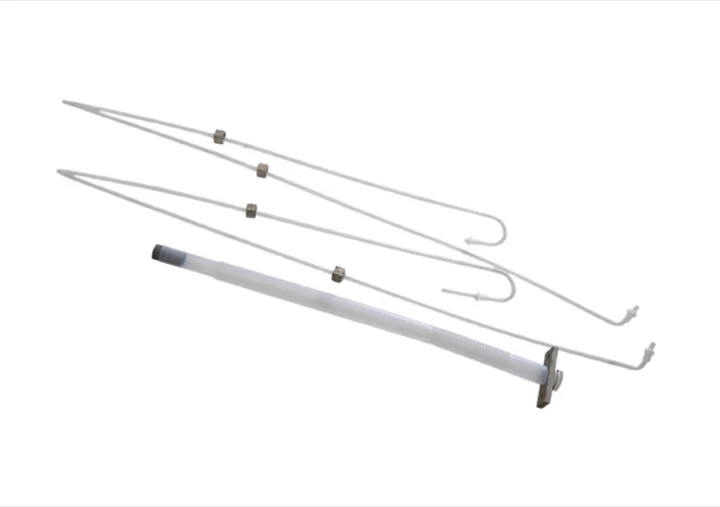
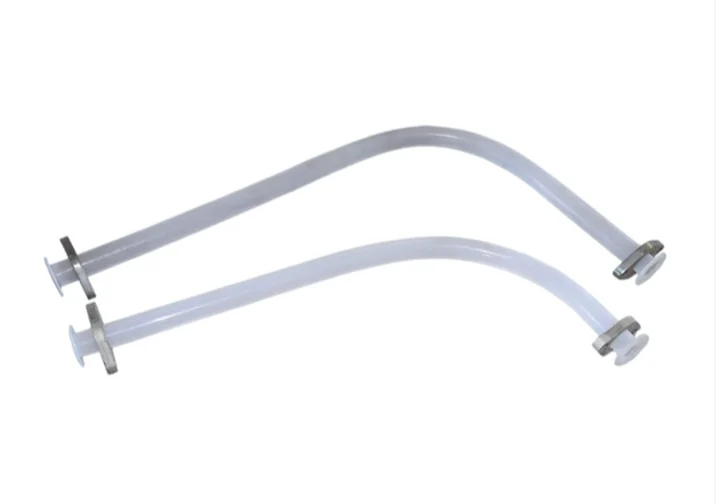
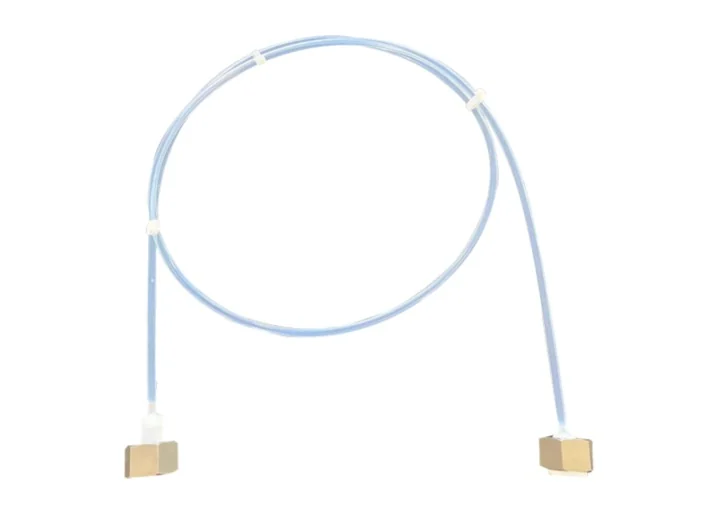
Фтарапластыкавыя вырабы
Лакалізаваная вытворчасць электралізных ячэек, ушчыльненняў для іённа-мембранных электралізёраў і шлангаў PTFE.
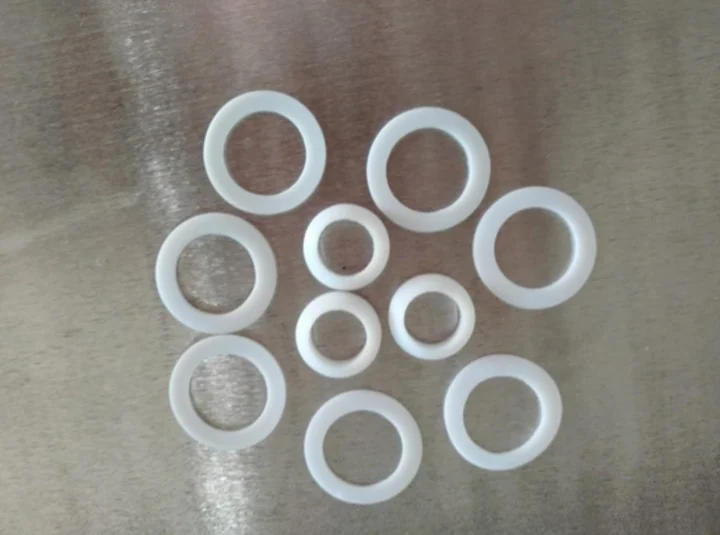
Прамысловыя ўшчыльненні з гумы і фтарапластыку, Электралізныя ячэйкі і ўшчыльненні.
Галерэя прадукцыі
Тэхналогіі і якасць
Лакалізаваная вытворчасць электралізных ячэек, ушчыльненняў для іённа-мембранных электралізёраў і шлангаў PTFE.
Інжынерная падтрымка ад чарцяжа да стабільнай вытворчасці.
Сістэмы якасці і пратаколы кантролю для кожнай партыі.
Дашліце чарцяжы, асяроддзе і ўмовы працы. Каманда падрыхтуе адпаведную прапанову.
Фтарапластыкавыя вырабы
Кампрэсійнае фармаванне дазваляе вырабляць пліты, стрыжні, утулкі, стужкі, ушчыльняльныя кольцы, дыяфрагмы і дэталі з металічнымі ўстаўкамі. Працэс складаецца з папярэдняга фармавання, спякання і астуджэння. Парашок PTFE раўнамерна засынаюць у форму і пры пакаёвай тэмпературы прэсуюць у шчыльную нарыхтоўку; потым награваюць вышэй за тэмпературу плаўлення і астуджаюць. Для часткі фтарапластаў ужываюць гарачыя формы, а для PTFE звычайна халодныя. Каэфіцыент сціску 4-6, усаджванне 2.6-4.5%, пажаданы парашок 20-500 мікрон, ціск 17-35 МПа, патрэбны выпуск паветра, нарыхтоўку 100 мм трымаюць каля 15 хвілін.
Пры спяканні хуткасць нагрэву кантралююць у межах 20-120°C за гадзіну; вялікія вырабы награваюць павольней. Суспензійную смалу звычайна спекаюць пры 370-380°C, дысперсійную пры 360-370°C. Больш высокая тэмпература павялічвае ўсаджванне і порыстасць, таму час трэба кантраляваць. Астуджэнне звычайна павольнае, 15-25°C за гадзіну. Хуткае астуджэнне выкарыстоўваюць толькі для тонкіх лістоў менш за 5 мм або танкасценных труб. Некаторыя вырабы аджыгаюць пры 100-120°C на працягу 4-6 гадзін.
Дыяфрагмы PTFE фармуюць пракаткай у адным або некалькіх напрамках. Пасля пракаткі белы непразрысты ліст становіцца паўпразрыстым, крышталічным на выгляд. Пры аднакірунковай пракатцы нагрэты празрысты ліст хутка праходзіць паміж двума аднолькавымі валкамі; каэфіцыент 1.5-2.5, хуткасць каля 20 аб/мін. Пры шматкірунковай пракатцы спечаны і загартаваны ліст пракатваюць у розных напрамках, паступова памяншаючы таўшчыню. Каэфіцыент 2-2.5, тэмпература валкоў 150-200°C, ціск пары 0.5-0.9 МПа.
PFA з'яўляецца супалімерам тэтрафторэтылену і перфторалкілвінілавага эфіру, гэта плаўкапрацоўны матэрыял тыпу PTFE. Дыяпазон перапрацоўкі дасягае 425°C, тэмпература раскладання вышэй за 450°C, таму звычайна працуюць пры 330-410°C. Вільгацепаглынанне каля 0.03%, сушэнне звычайна не патрэбнае. Устаўкі падаграваюць да 140°C. Зоны цыліндра 200-210°C, 300-310°C і 350-410°C; сопла крыху халаднейшае; форма 140-230°C; ціск упырску 40-90 МПа; хуткасць умераная; вытрымка кароткая; астуджэнне 40-150 секунд.
З-за асаблівасцей фтарапластаў частка вырабаў патрабуе другаснай апрацоўкі: рэзання, зваркі, футроўкі і раздзіму. Рэзанне падобнае да металаапрацоўкі і выконваецца на такарных, свідравальных і строгальных станках; перад рэзаннем нарыхтоўка павінна ляжаць 24 гадзіны. Зварка бывае гарачапрэсавая і гарачапаветраная прутковая. Першая патрабуе спецыяльнага прыстасавання, нагрэву вышэй за 327°C і ціску; другая выкарыстоўвае пруткі PFA. Футроўка PTFE і FEP абараняе чорныя металічныя трубы ад карозіі.
Раздзім выкарыстоўваюць для гафрыраваных труб, тэрмаўсаджвальных труб і плёнак, бесперапынна або перыядычна. Для труб F46 магчымыя воднае астуджэнне і вакуумнае калібраванне; каэфіцыент выцяжкі 3-7, даўжыня расплаўленага конуса 10-20 мм, форма 80-160°C, ціск 0.1-0.2 МПа, хуткасць 80-500 мм/мін. Прыклады: мяккая стужка PTFE для накіроўвалых станкоў, сумесі PTFE з полістыролам, поліімідам і полі-п-гідраксібензаатам, напаўняльнікі графітам, дысульфідам малібдэну і бронзай, армаваная шкловалакном футроўка труб, кольцы PVDF, фтарыраваныя эпаксідныя смалы, перфторэластамеры, тэрмапластычныя фторкаўчукі і перфторполіэфірныя змазкі.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.