Fluoroplastični proizvodi
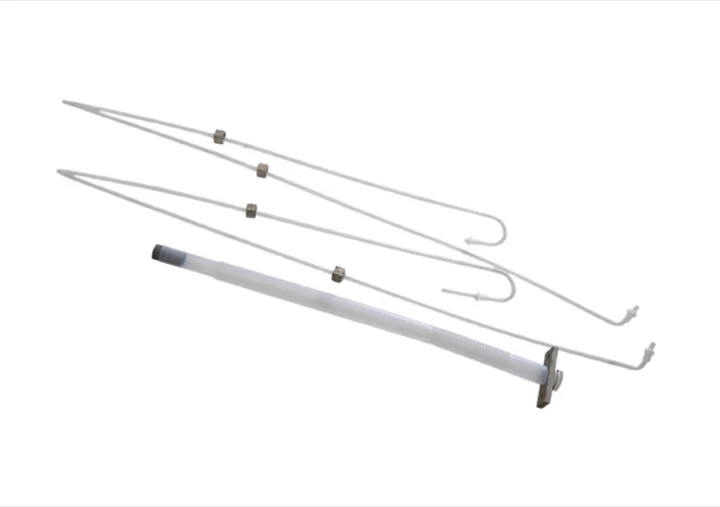
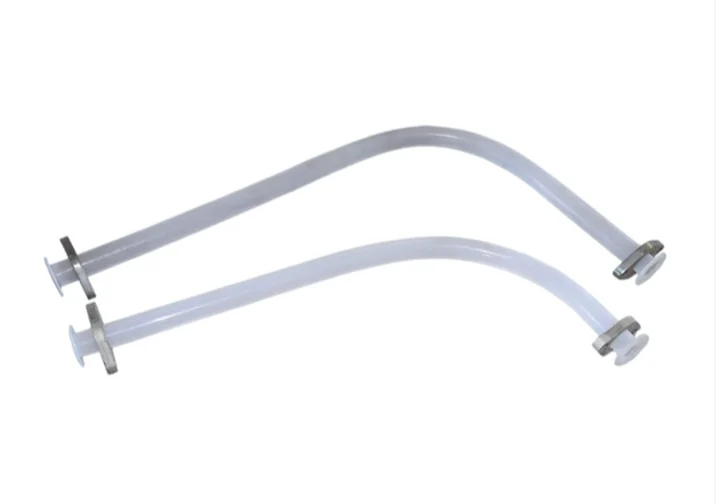
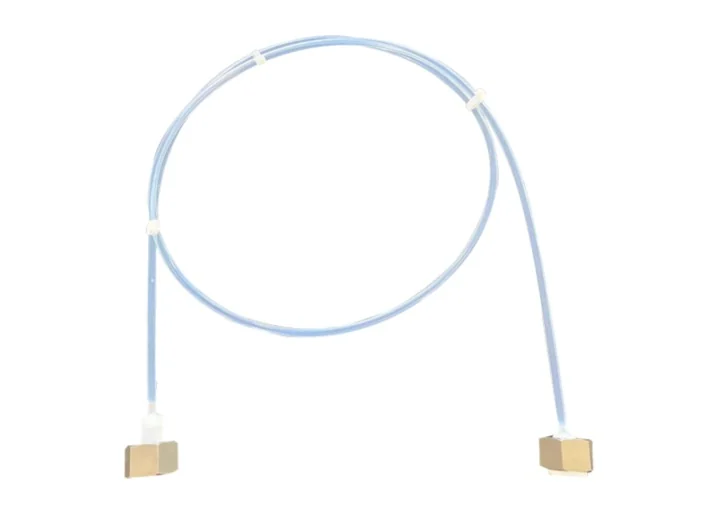
Lokalizirana proizvodnja elektrolizerskih ćelija, brtvi za ionsko-membranske elektrolizere i PTFE crijevnih sklopova.
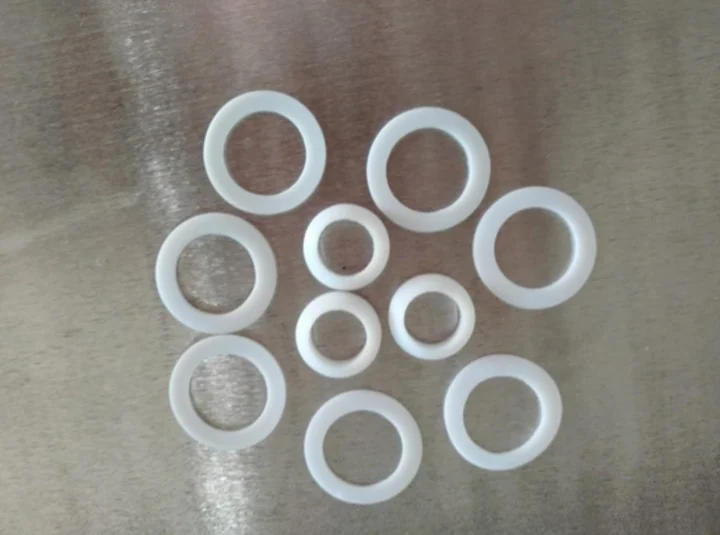
Industrijsko brtvljenje od gume i fluoroplastike, Elektrolizerske ćelije i brtveni proizvodi.
Galerija proizvoda
Tehnologija i kvaliteta
Lokalizirana proizvodnja elektrolizerskih ćelija, brtvi za ionsko-membranske elektrolizere i PTFE crijevnih sklopova.
Inženjerska podrška od crteža do stabilne serijske proizvodnje.
Sustav kvalitete i zapisi kontrole prate svaku seriju.
Inženjerska podrška od crteža do stabilne serijske proizvodnje.
Fluoroplastični proizvodi
Kompresijskim oblikovanjem fluoroplastike izrađuju se ploče, šipke, čahure, trake, brtveni prstenovi, membrane i dijelovi s metalnim umetcima. Proces uključuje predoblikovanje, sinteriranje i hlađenje. Prah PTFE-a ravnomjerno se puni u kalup i na sobnoj temperaturi preša u gustu predformu; zatim se zagrijava iznad tališta i hladi. Neki fluoroplastici koriste vruće prešanje, dok PTFE obično koristi hladni kalup. Omjer kompresije je 4-6, skupljanje 2.6-4.5%, prah 20-500 mikrona, tlak 17-35 MPa, potrebno je odzračivanje, a predforma 100 mm drži se oko 15 minuta.
Kod sinteriranja brzina zagrijavanja može biti 20-120°C na sat, sporije za velike proizvode. Suspenzijska smola obično se sinterira na 370-380°C, disperzijska na 360-370°C. Viša temperatura povećava skupljanje i poroznost, pa se vrijeme kontrolira. Hlađenje je obično sporo, 15-25°C na sat. Brzo hlađenje koristi se samo za ploče tanje od 5 mm ili tankostijene cijevi. Neki proizvodi žare se na 100-120°C tijekom 4-6 sati.
Membrane od PTFE-a oblikuju se jednosmjernim ili višesmjernim valjanjem. Nakon valjanja bijeli neprozirni list postaje poluproziran i kristalan. U jednosmjernom postupku ponovno zagrijani prozirni list brzo prolazi kroz dva jednaka valjka; omjer je 1.5-2.5, brzina oko 20 rpm. U višesmjernom postupku sinterirani i ohlađeni list valja se u više smjerova radi postupnog smanjenja debljine. Omjer je 2-2.5, temperatura valjaka 150-200°C, tlak pare 0.5-0.9 MPa.
PFA je kopolimer tetrafluoroetilena i perfluoroalkil vinil etera, materijal tipa PTFE koji se može obrađivati taljenjem. Raspon obrade može doseći 425°C, razgradnja je iznad 450°C, pa se obično radi na 330-410°C. Upijanje vlage je oko 0.03%, sušenje najčešće nije potrebno. Umetci se predgrijavaju na oko 140°C. Zone cilindra su 200-210°C, 300-310°C i 350-410°C; mlaznica nešto niže; kalup 140-230°C; tlak 40-90 MPa; brzina umjerena; držanje kratko; hlađenje 40-150 sekundi.
Zbog svojstava fluoroplastike neki proizvodi zahtijevaju sekundarnu obradu: rezanje, zavarivanje, oblaganje i širenje. Rezanje je slično obradi metala i koristi tokarski, bušilni i planski stroj; predforma treba odstajati 24 sata. Zavarivanje može biti vruće prešanje ili šipka vrućeg zraka. Vruće prešanje traži poseban alat, više od 327°C i tlak. Šipka vrućeg zraka koristi PFA. Obloge PTFE i FEP štite cijevi od željeznih metala od korozije.
Širenjem se dobivaju valovite cijevi, termoskupljajuće cijevi i filmovi. Za F46 može se koristiti vodom hlađeno vakuumsko dimenzioniranje; omjer istezanja 3-7, konus taline 10-20 mm, kalup 80-160°C, tlak 0.1-0.2 MPa, brzina 80-500 mm/min. Primjeri su mekane PTFE trake za vodilice strojeva, mješavine s polistirenom, poliimidom ili poly-p-hydroxybenzoate, punila grafitom, molibden disulfidom i broncom, obloge cijevi od PTFE-a ojačanog staklenim vlaknima, PVDF prstenovi, fluorirane epoksidne smole i perfluoropolieterske masti.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.