Fluoroplastové výrobky
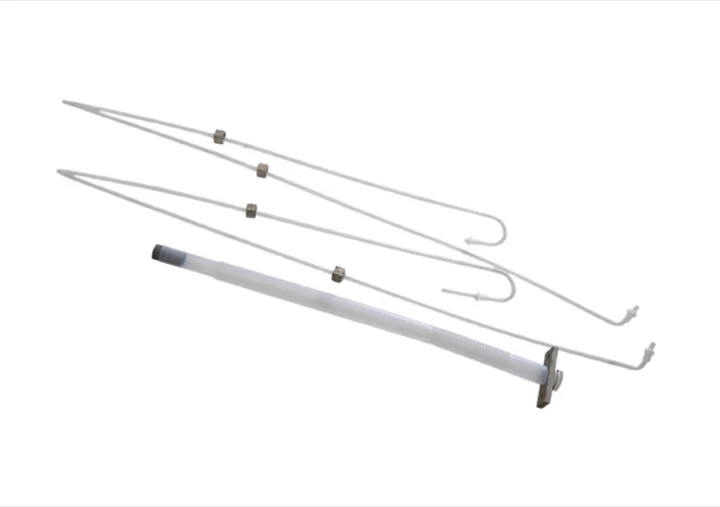
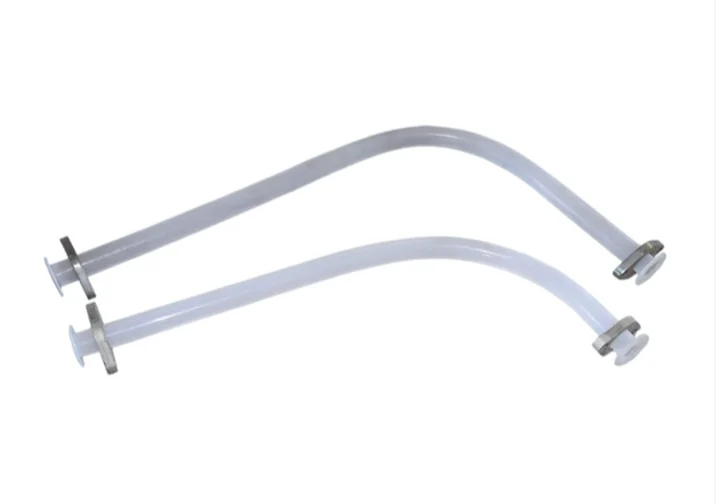
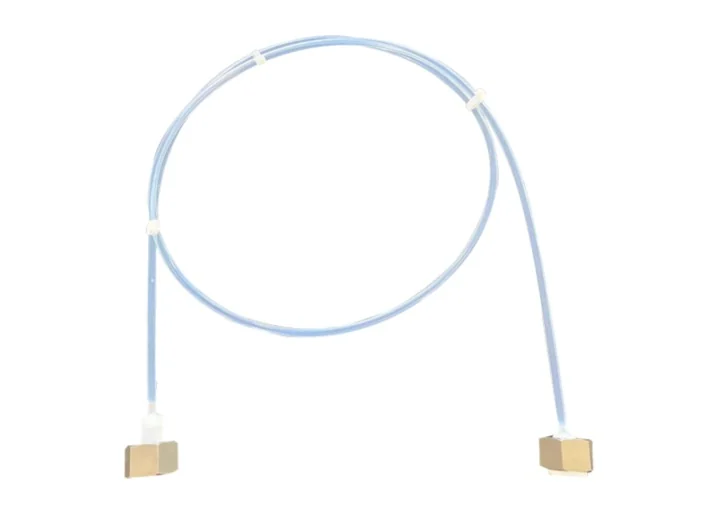
Lokální výroba elektrolyzérních článků, těsnění pro iontomembránové elektrolyzéry a sestav hadic PTFE.
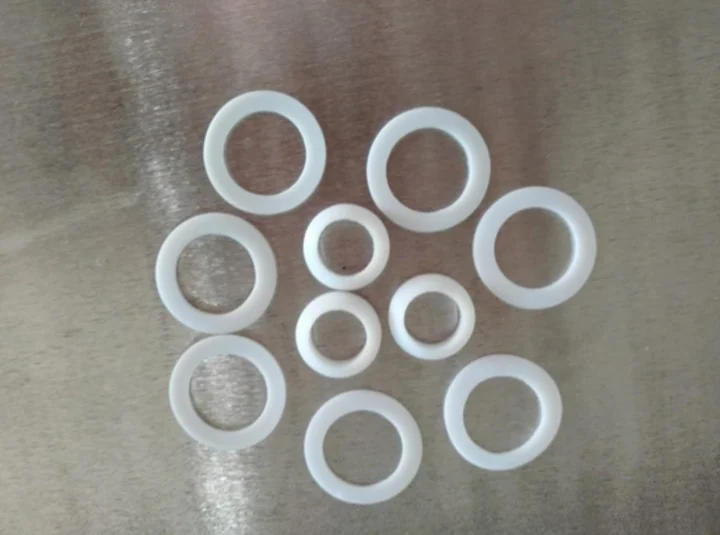
Průmyslové těsnění z pryže a fluoroplastu, Elektrolyzérní články a těsnicí výrobky.
Galerie produktů
Technologie a kvalita
Lokální výroba elektrolyzérních článků, těsnění pro iontomembránové elektrolyzéry a sestav hadic PTFE.
Technická podpora od výkresu po stabilní sériovou výrobu.
Systém kvality a kontrolní záznamy podporují každou dávku.
Technická podpora od výkresu po stabilní sériovou výrobu.
Fluoroplastové výrobky
Lisováním fluoroplastů lze vyrábět desky, tyče, pouzdra, pásky, těsnicí kroužky, membrány a díly s kovovými vložkami. Proces má předlisování, spékání a chlazení. Prášek PTFE se rovnoměrně nasype do formy a při pokojové teplotě se stlačí na hutný polotovar; poté se zahřeje nad bod tání a ochladí. Některé fluoroplasty se lisují za tepla, PTFE obvykle za studena. Poměr stlačení je 4-6, smrštění 2.6-4.5%, prášek 20-500 mikronů, tlak 17-35 MPa; nutné je odvětrání a polotovar 100 mm se drží asi 15 minut.
Při spékání se rychlost ohřevu řídí na 20-120°C za hodinu a u větších výrobků pomaleji. Suspenzní pryskyřice se běžně spéká při 370-380°C, disperzní při 360-370°C. Vyšší teplota zvyšuje smrštění a pórovitost, proto se hlídá čas. Chlazení je obvykle pomalé, 15-25°C za hodinu. Rychlé chlazení se používá jen pro desky pod 5 mm nebo tenkostěnné trubky. Některé díly se žíhají při 100-120°C po dobu 4-6 hodin.
Membrány PTFE se tvoří jednosměrným nebo vícesměrným válcováním. Po válcování se bílý neprůhledný list mění na poloprůhledný krystalický materiál. U jednosměrného válcování znovu ohřátý průhledný list rychle prochází dvěma stejnými válci; poměr 1.5-2.5, rychlost kolem 20 rpm. U vícesměrného válcování se spékaný a ochlazený list válcuje v několika směrech ke snížení tloušťky. Poměr 2-2.5, teplota válců 150-200°C, tlak páry 0.5-0.9 MPa.
PFA je kopolymer tetrafluorethylenu a perfluoralkylvinyletheru, tavně zpracovatelný materiál typu PTFE. Zpracování může dosáhnout 425°C a rozklad je nad 450°C, proto se běžně používá 330-410°C. Nasákavost je asi 0.03%, sušení většinou není nutné. Vložky se předehřívají asi na 140°C. Zóny válce 200-210°C, 300-310°C a 350-410°C; tryska mírně níže; forma 140-230°C; tlak 40-90 MPa; mírná rychlost; krátký dotlak; chlazení 40-150 sekund.
Kvůli vlastnostem fluoroplastů vyžadují některé výrobky sekundární zpracování: obrábění, svařování, vykládání a rozšiřování. Obrábění je podobné kovovýrobě a používá soustruhy, vrtačky a hoblovky; polotovar má před obráběním stát 24 hodin. Svařuje se horkým lisem nebo horkovzdušnou tyčí. Horký lis vyžaduje přípravek, teplotu nad 327°C a tlak. Vyzdívky PTFE a FEP chrání železné potrubí před korozí.
Rozšiřování slouží pro vlnité trubky, smršťovací trubky a fólie. U F46 lze použít vodou chlazené vakuové kalibrování; poměr tažení 3-7, kužel taveniny 10-20 mm, forma 80-160°C, tlak 0.1-0.2 MPa, rychlost 80-500 mm/min. Příklady zahrnují měkkou pásku vodicích ploch PTFE, směsi s polystyrenem, polyimidem nebo poly-p-hydroxybenzoátem, grafit, disulfid molybdenu a bronzová plniva, skelným vláknem vyztužené vyzdívky PTFE, kroužky PVDF, fluorované epoxidy, perfluorelastomery a perfluorpolyetherová maziva.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.