Produkty fluoroplastyczne
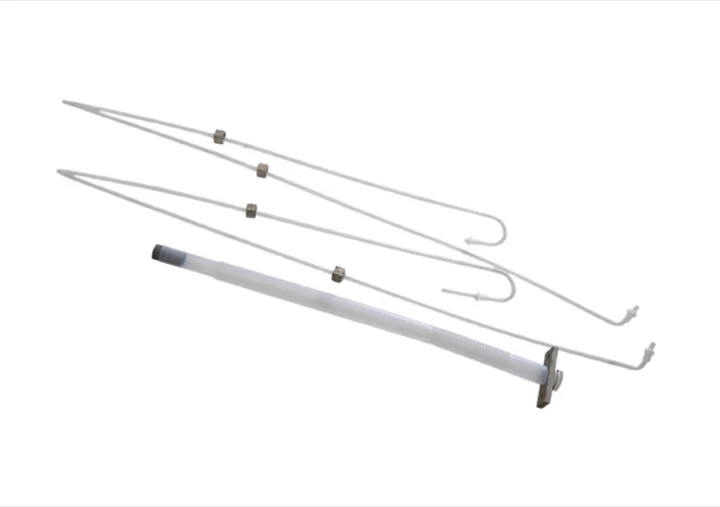
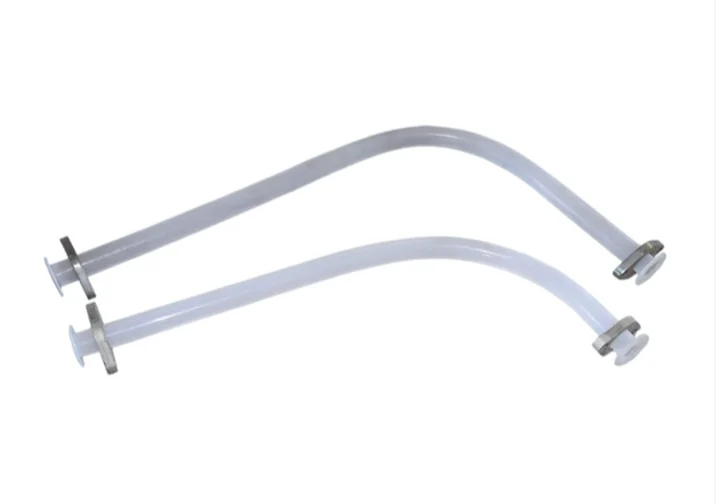
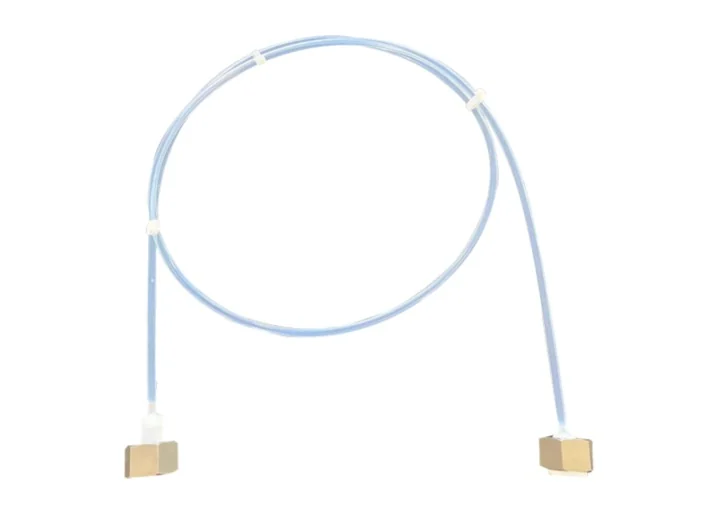
Lokalna produkcja cel elektrolizerów, uszczelnień do elektrolizerów z membraną jonową i zespołów węży PTFE.
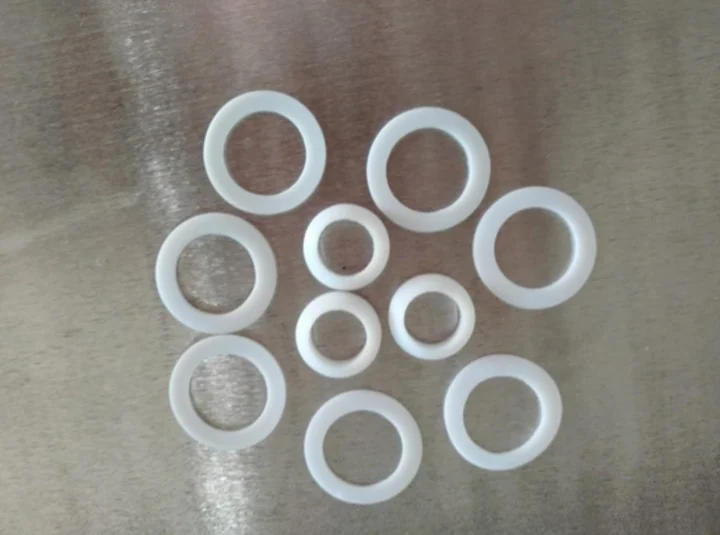
Przemysłowe uszczelnienia z gumy i fluoroplastu, Cele elektrolizerów i produkty uszczelniające.
Galeria produktów
Technologia i jakość
Lokalna produkcja cel elektrolizerów, uszczelnień do elektrolizerów z membraną jonową i zespołów węży PTFE.
Wsparcie inżynierskie od rysunku do stabilnej produkcji.
Systemy jakości i zapisy kontroli dla każdej partii.
Prześlij rysunki, medium i warunki pracy. Nasz zespół przygotuje dopasowaną propozycję.
Produkty fluoroplastyczne
Formowanie prasowe fluoroplastów pozwala wytwarzać płyty, pręty, tuleje, taśmy, pierścienie uszczelniające, membrany i części z wkładkami metalowymi. Proces obejmuje wstępne formowanie, spiekanie i chłodzenie. Proszek PTFE równomiernie wypełnia formę i jest prasowany w temperaturze pokojowej w gęsty półwyrób, następnie ogrzewany powyżej temperatury topnienia i chłodzony. Część fluoroplastów prasuje się na gorąco, a PTFE zwykle na zimno. Typowy stosunek sprężania to 4-6, skurcz 2.6-4.5%, proszek 20-500 mikronów, ciśnienie 17-35 MPa; wymagane jest odpowietrzanie, a półwyrób 100 mm utrzymuje się około 15 minut.
Podczas spiekania szybkość nagrzewania kontroluje się w zakresie 20-120°C na godzinę, wolniej dla większych elementów. Żywicę suspensyjną spieka się zwykle w 370-380°C, dyspersyjną w 360-370°C. Wyższa temperatura zwiększa skurcz i porowatość, dlatego czas musi być kontrolowany. Chłodzenie jest zwykle powolne, 15-25°C na godzinę. Szybkie chłodzenie stosuje się tylko dla płyt poniżej 5 mm lub cienkościennych rur. Niektóre wyroby wyżarza się w 100-120°C przez 4-6 godzin.
Membrany PTFE formuje się przez walcowanie jedno- lub wielokierunkowe. Po walcowaniu biała nieprzezroczysta płyta staje się półprzezroczysta i krystaliczna. Przy walcowaniu jednokierunkowym ponownie ogrzana przezroczysta płyta szybko przechodzi przez dwa jednakowe walce; stosunek 1.5-2.5, prędkość około 20 rpm. W walcowaniu wielokierunkowym spieczona i schłodzona płyta jest walcowana w kilku kierunkach, aby stopniowo zmniejszać grubość. Stosunek 2-2.5, temperatura walców 150-200°C, ciśnienie pary 0.5-0.9 MPa.
PFA jest kopolimerem tetrafluoroetylenu i perfluoroalkilowego eteru winylowego, czyli przetwarzalnym w stopie materiałem typu PTFE. Temperatura przetwarzania może dochodzić do 425°C, rozkład następuje powyżej 450°C, więc zwykle stosuje się 330-410°C. Chłonność wilgoci wynosi około 0.03%, dlatego suszenie zwykle nie jest potrzebne. Wkładki podgrzewa się do około 140°C. Strefy cylindra 200-210°C, 300-310°C i 350-410°C; dysza nieco niżej; forma 140-230°C; ciśnienie 40-90 MPa; umiarkowana prędkość; krótki docisk; chłodzenie 40-150 sekund.
Ze względu na właściwości fluoroplastów niektóre wyroby wymagają obróbki wtórnej: skrawania, spawania, wykładania i rozszerzania. Skrawanie przypomina obróbkę metalu i używa tokarek, wiertarek oraz strugarek; półwyrób powinien odleżeć 24 godziny. Spawanie wykonuje się metodą gorącej prasy albo prętem gorącego powietrza. Gorąca prasa wymaga specjalnego przyrządu, temperatury powyżej 327°C i nacisku. Wykładziny PTFE i FEP chronią rury stalowe przed korozją.
Rozszerzanie stosuje się do rur karbowanych, rur termokurczliwych i folii. Dla rur F46 możliwa jest wodno-chłodzona kalibracja próżniowa; stosunek rozciągania 3-7, stożek stopu 10-20 mm, forma 80-160°C, ciśnienie 0.1-0.2 MPa, prędkość 80-500 mm/min. Przykłady obejmują miękką taśmę prowadnic PTFE, mieszanki z polistyrenem, poliimidem lub poli-p-hydroksybenzoesanem, wypełniacze grafitowe, disiarczek molibdenu i brąz, wykładziny rur PTFE wzmacniane włóknem szklanym, pierścienie PVDF, fluorowane żywice epoksydowe, perfluoroelastomery i smary perfluoropolieterowe.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.