محصولات فلوئوروپلاستیک
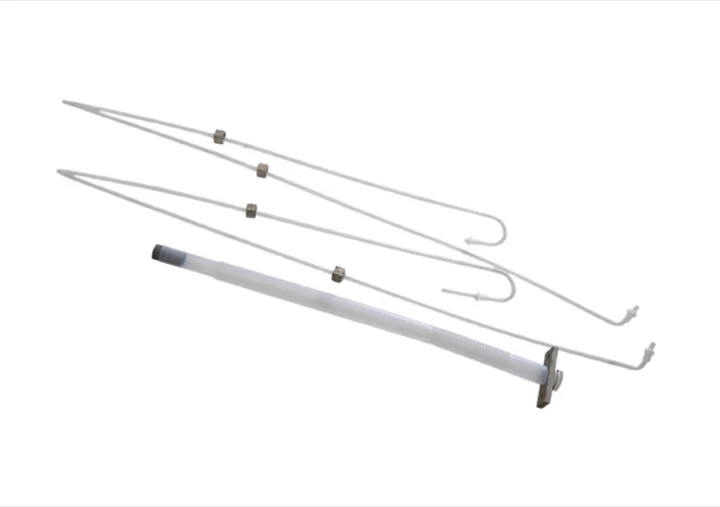
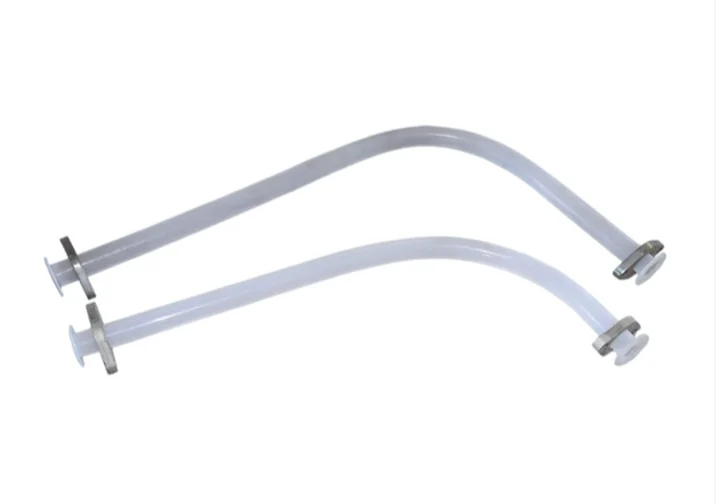
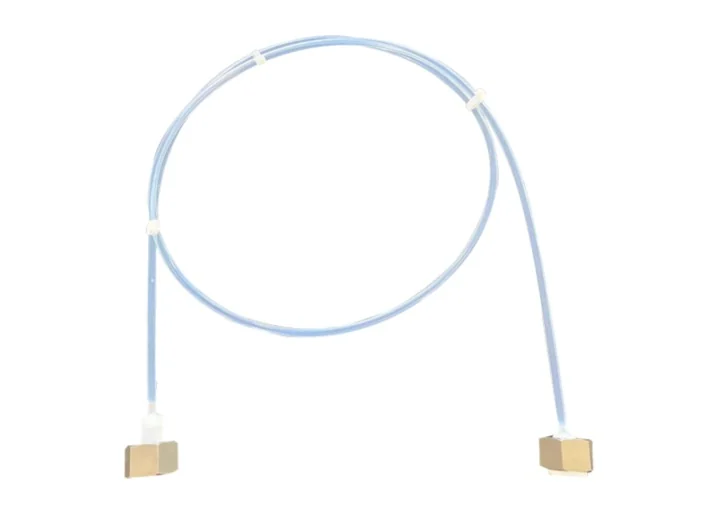
تولید محلی سلولهای الکترولایزر، محصولات آببندی الکترولایزر غشای یونی و مجموعههای شیلنگ PTFE.
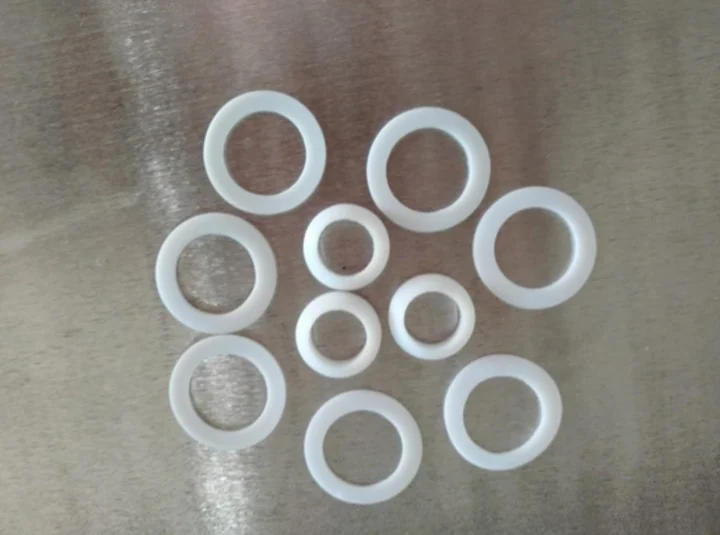
آب بندی صنعتی با لاستیک و فلوئوروپلاستیک, سلولهای الکترولایزر و محصولات آببندی.
گالری محصولات
فناوری و کیفیت
تولید محلی سلولهای الکترولایزر، محصولات آببندی الکترولایزر غشای یونی و مجموعههای شیلنگ PTFE.
پشتیبانی مهندسی از نقشه تا تولید پایدار.
سیستم کیفیت و سوابق بازرسی برای هر بچ.
نقشهها، سیال و شرایط کاری را ارسال کنید. تیم ما پیشنهاد مناسب ارائه میدهد.
محصولات فلوئوروپلاستیک
قالبگیری فشاری فلوئوروپلاستیک برای ساخت ورق، میله، بوش، نوار، حلقه آببندی، دیافراگم و قطعات دارای اینسرت فلزی استفاده میشود. فرایند شامل پیشفرمدهی، زینترینگ و سردسازی است. پودر PTFE بهطور یکنواخت در قالب ریخته و در دمای اتاق به قطعه خام متراکم فشرده میشود؛ سپس بالاتر از نقطه ذوب گرم و دوباره سرد میشود. برخی فلوئوروپلاستیکها با قالب گرم و PTFE معمولاً با قالب سرد شکل میگیرد. نسبت تراکم 4-6، جمعشدگی 2.6-4.5%، پودر 20-500 میکرون، فشار 17-35 MPa است؛ هواگیری لازم است و قطعه 100 mm حدود 15 دقیقه نگه داشته میشود.
در زینترینگ سرعت افزایش دما در حدود 20-120°C در ساعت کنترل میشود و برای قطعات بزرگتر کندتر است. رزین سوسپانسیونی معمولاً در 370-380°C و رزین دیسپرسیونی در 360-370°C زینتر میشود. دمای بالاتر جمعشدگی و تخلخل را افزایش میدهد، پس زمان باید کنترل شود. سردسازی معمولاً کند و 15-25°C در ساعت است. سردسازی سریع فقط برای ورقهای کمتر از 5 mm یا لولههای دیوارهنازک استفاده میشود. بعضی قطعات در 100-120°C به مدت 4-6 ساعت آنیل میشوند.
دیافراگمهای PTFE با نورد یکجهته یا چندجهته شکل میگیرند. پس از نورد، ورق سفید مات به حالت نیمهشفاف و کریستالی تبدیل میشود. در نورد یکجهته، ورق شفاف دوباره گرمشده سریع از میان دو غلتک مشابه عبور میکند؛ نسبت 1.5-2.5 و سرعت حدود 20 rpm است. در نورد چندجهته، ورق زینتر و سردشده در چند جهت نورد میشود تا ضخامت کم شود. نسبت 2-2.5، دمای غلتک 150-200°C و فشار بخار 0.5-0.9 MPa است.
PFA کوپلیمر تترافلوئورواتیلن و اتر وینیلی پرفلوئوروآلکیل است و مادهای از نوع PTFE قابل فرآوری مذاب به شمار میآید. دمای فرآوری میتواند به 425°C برسد و دمای تجزیه بالاتر از 450°C است، بنابراین محدوده معمول 330-410°C است. جذب رطوبت حدود 0.03% است و معمولاً خشککردن لازم نیست. اینسرتها تا حدود 140°C پیشگرم میشوند. نواحی سیلندر 200-210°C، 300-310°C و 350-410°C؛ نازل کمی پایینتر؛ قالب 140-230°C؛ فشار 40-90 MPa؛ سرعت متوسط؛ نگهداری کوتاه؛ سردسازی 40-150 ثانیه.
به دلیل ویژگیهای فلوئوروپلاستیک، برخی محصولات با یک مرحله شکلدهی کامل نمیشوند و به فرآوری ثانویه نیاز دارند: برشکاری، جوشکاری، آسترکاری و انبساط. برشکاری مشابه ماشینکاری فلز است و از تراش، دریل و صفحهتراش استفاده میکند؛ قطعه خام باید پیش از برش 24 ساعت بماند. جوشکاری با پرس گرم یا میله هوای گرم انجام میشود. پرس گرم ابزار ویژه، دمای بالاتر از 327°C و فشار میخواهد. آسترهای PTFE و FEP از لولههای فلزی آهنی در برابر خوردگی محافظت میکنند.
انبساط برای لولههای موجدار، لولههای حرارتی جمعشونده و فیلمها به کار میرود. برای F46 میتوان از سایزینگ خلأ آبخنک استفاده کرد؛ نسبت کشش 3-7، مخروط مذاب 10-20 mm، قالب 80-160°C، فشار 0.1-0.2 MPa و سرعت 80-500 mm/min است. نمونهها شامل نوار نرم راهنمای PTFE، مخلوط با پلیاستایرن، پلیایمید یا پلی-پی-هیدروکسیبنزوات، پرکنندههای گرافیت، دیسولفید مولیبدن و برنز، آستر PTFE تقویتشده با الیاف شیشه، حلقههای PVDF، اپوکسی فلوئوردار، پرفلوئوروالاستومرها و گریس پرفلوئوروپلیاتر هستند.
Model and brand names identify compatibility requirements only. Metatecno is an independent manufacturer and does not claim affiliation with or authorization from the original equipment manufacturer unless expressly documented.